EMKO PROJECT propojuje vlastní strojní a elektro konstrukci, technickou přípravu výroby a výrobní zázemí v Ledči nad Sázavou a Pardubicích – Semtíně. Pro strojní 3D návrh používáme Siemens Solid Edge, pro technickou přípravu výroby TPV2000 a podle oboru další specializovaný software. Od návrhu a dokumentace navazujeme na výrobu, kompletaci, montáž a kontrolu. Součástí zázemí jsou vlastní mokrá a prášková lakovna, pískování včetně mokrého a laserové centrum pro dělení, popis, čištění a svařování.
Strojní návrh, elektro a výroba pod jedním technickým vedením.
Naši konstruktéři rozpracují zadání do modelů, výkresů a podkladů pro výrobu, nákup i montáž. Strojní a elektrickou část řešíme ve vzájemných souvislostech: od připojovacích rozměrů a umístění přístrojů po napájení, signály a servisní přístup.
Strojní konstrukce · Siemens Solid Edge
Vlastní strojní konstrukce připravuje 3D modely dílů a sestav a navazující výkresovou dokumentaci v Siemens Solid Edge. Návrh propojujeme s funkčními rozměry, materiály a montážními návaznostmi, aby podklady sloužily výrobě i následnému sestavení zařízení.
3D modely součástí a sestav
Výrobní a sestavné výkresy s kusovníky
Připojovací rozměry a podklady pro montáž
Elektro konstrukce a projektování
Vlastní elektro konstrukce zpracovává návrh napájení, schémata zapojení, podklady rozvaděčů a propojení zařízení podle zadání. Sladíme přístroje, pohony, měřicí a řídicí signály se strojní částí a připravíme dokumentaci pro výrobu rozvaděčů, instalaci a oživení.
Elektrická schémata a podklady rozvaděčů
Seznamy přístrojů, kabelů a propojení
Vazby na měření, pohony a řídicí systém
Technická příprava výroby · TPV2000
Pro technickou přípravu výroby používáme TPV2000. Konstrukční podklady rozpracujeme do kusovníků a technologických postupů s návazností na materiál, jednotlivé operace a kompletaci. Schválené změny promítáme do podkladů, podle kterých probíhá nákup a výroba.
Kusovníky a materiálové podklady
Technologické postupy a návaznost operací
Aktuální podklady pro nákup, výrobu a kompletaci
Pro dimenzování, výpočty a konfiguraci zařízení používáme také další specializovaný software podle technické disciplíny a konkrétní aplikace. Výsledky začleňujeme do společné dokumentace zakázky s přehledem revizí a schválených změn.
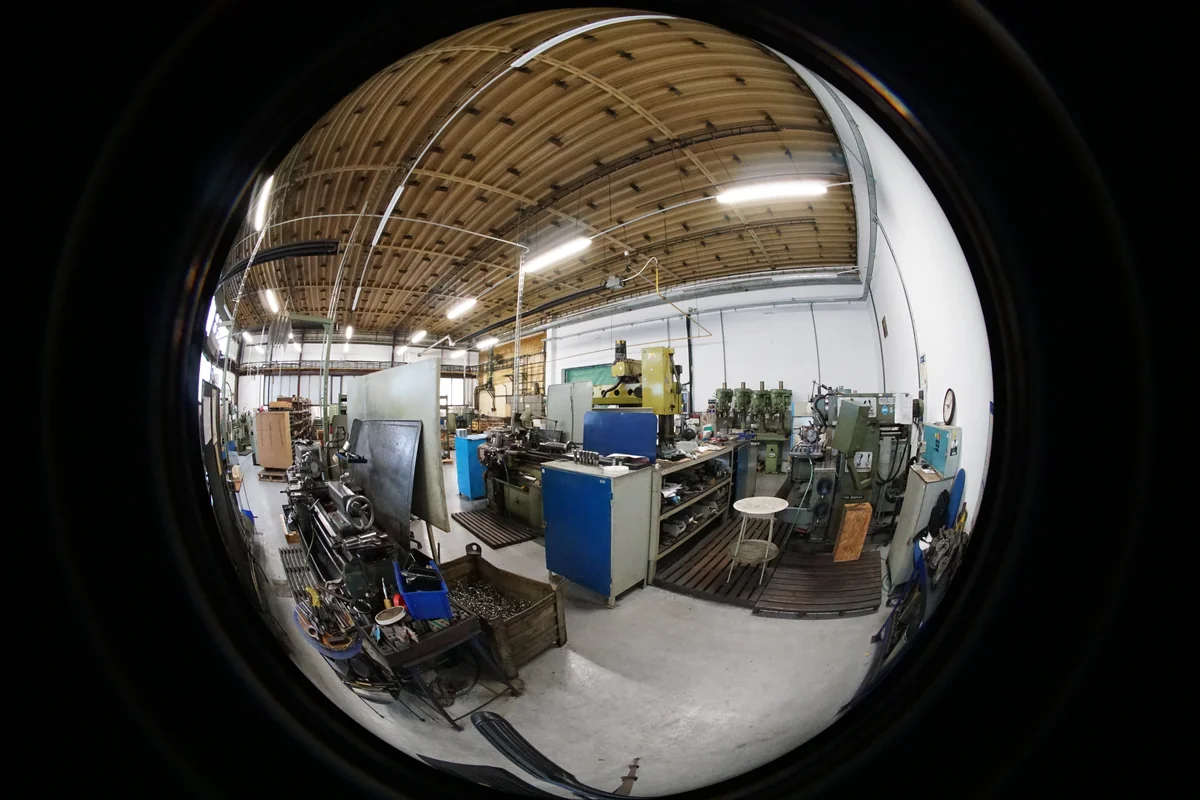
Obráběcí pracoviště ve výrobním zázemí v Ledči nad Sázavou.Archivní fotografie
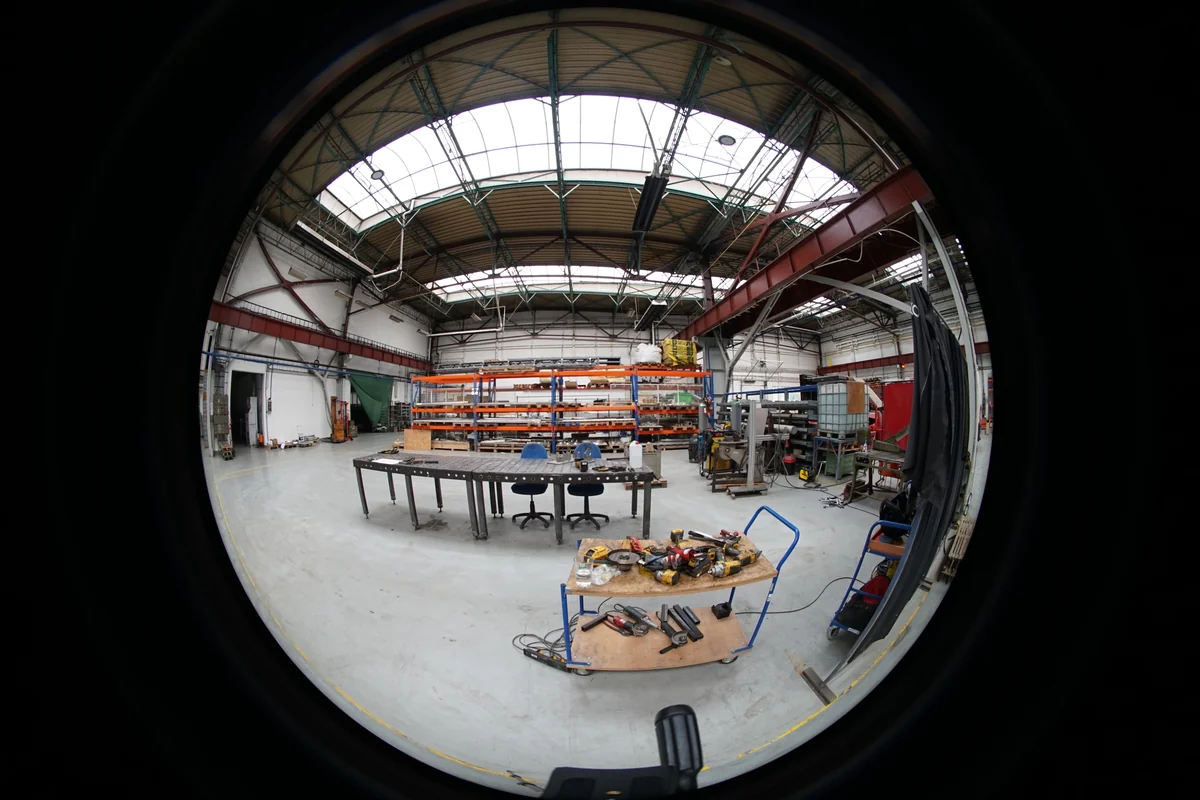
Svařovací a montážní pracoviště v Ledči nad Sázavou.Archivní fotografie
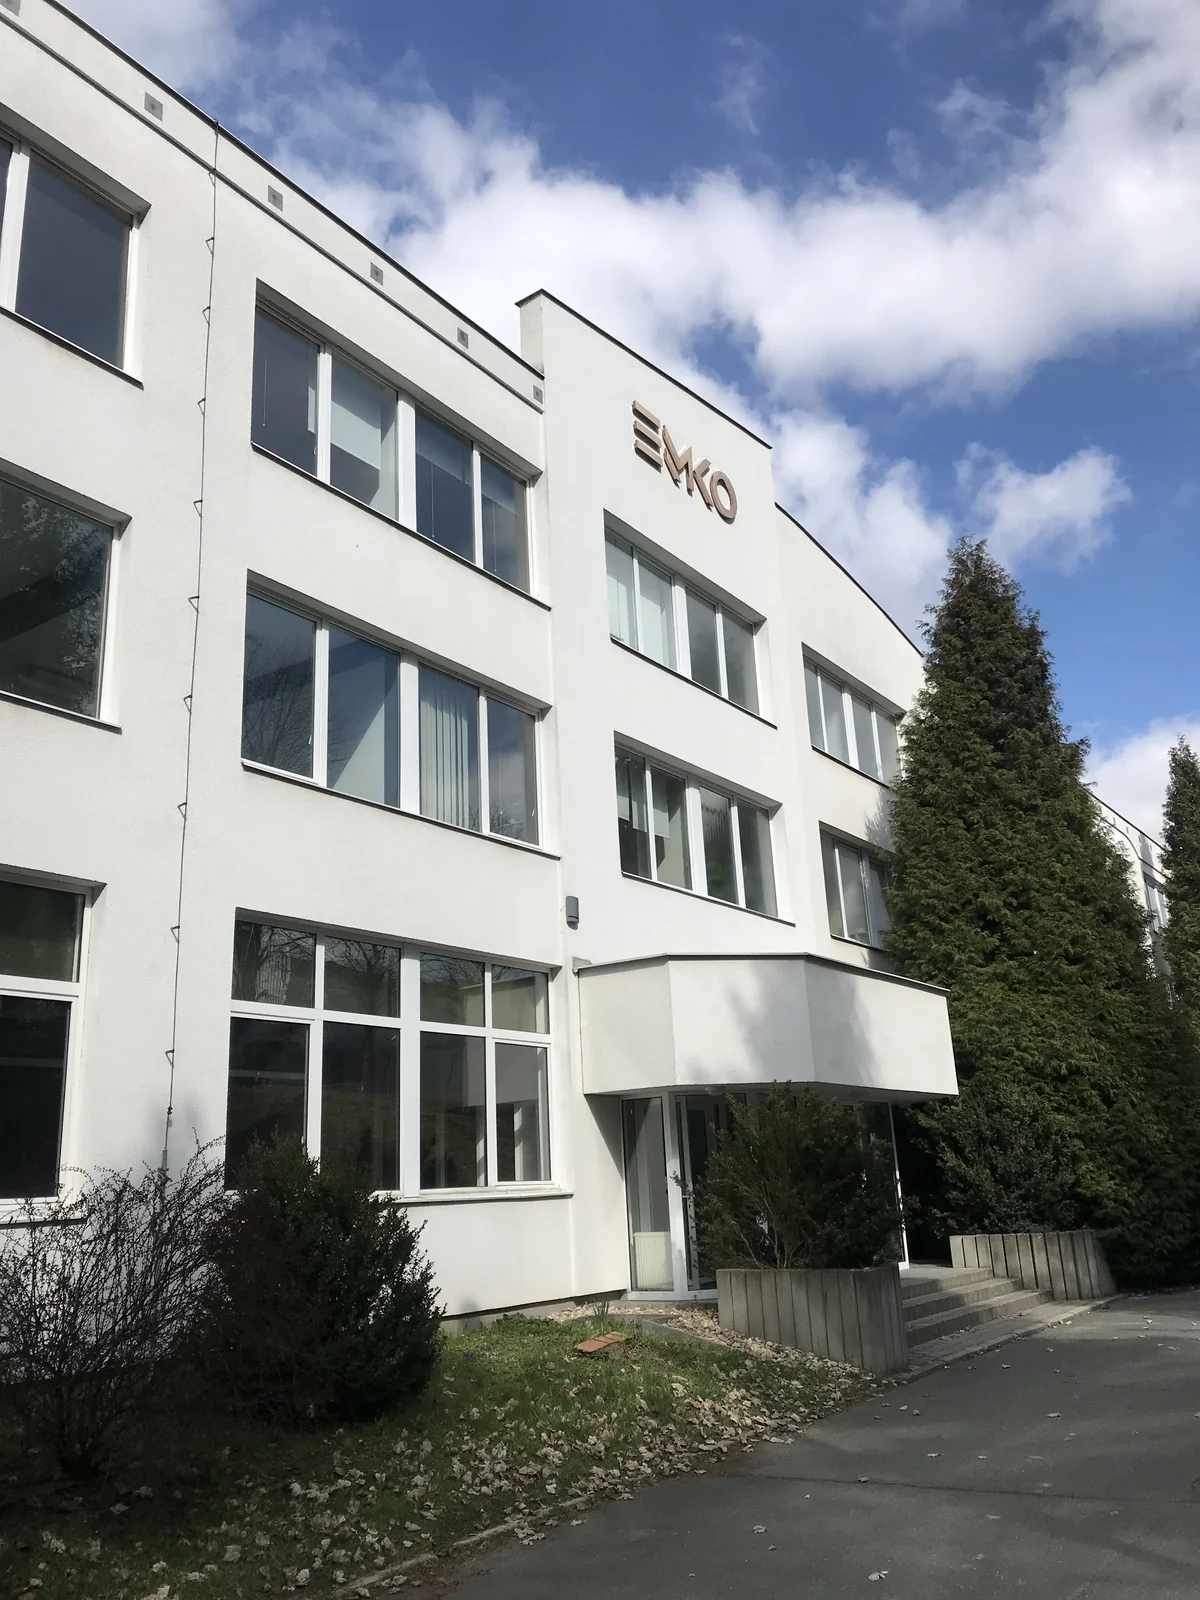
Zázemí EMKO v Ledči nad Sázavou – pohled na administrativní budovu.Archivní fotografie
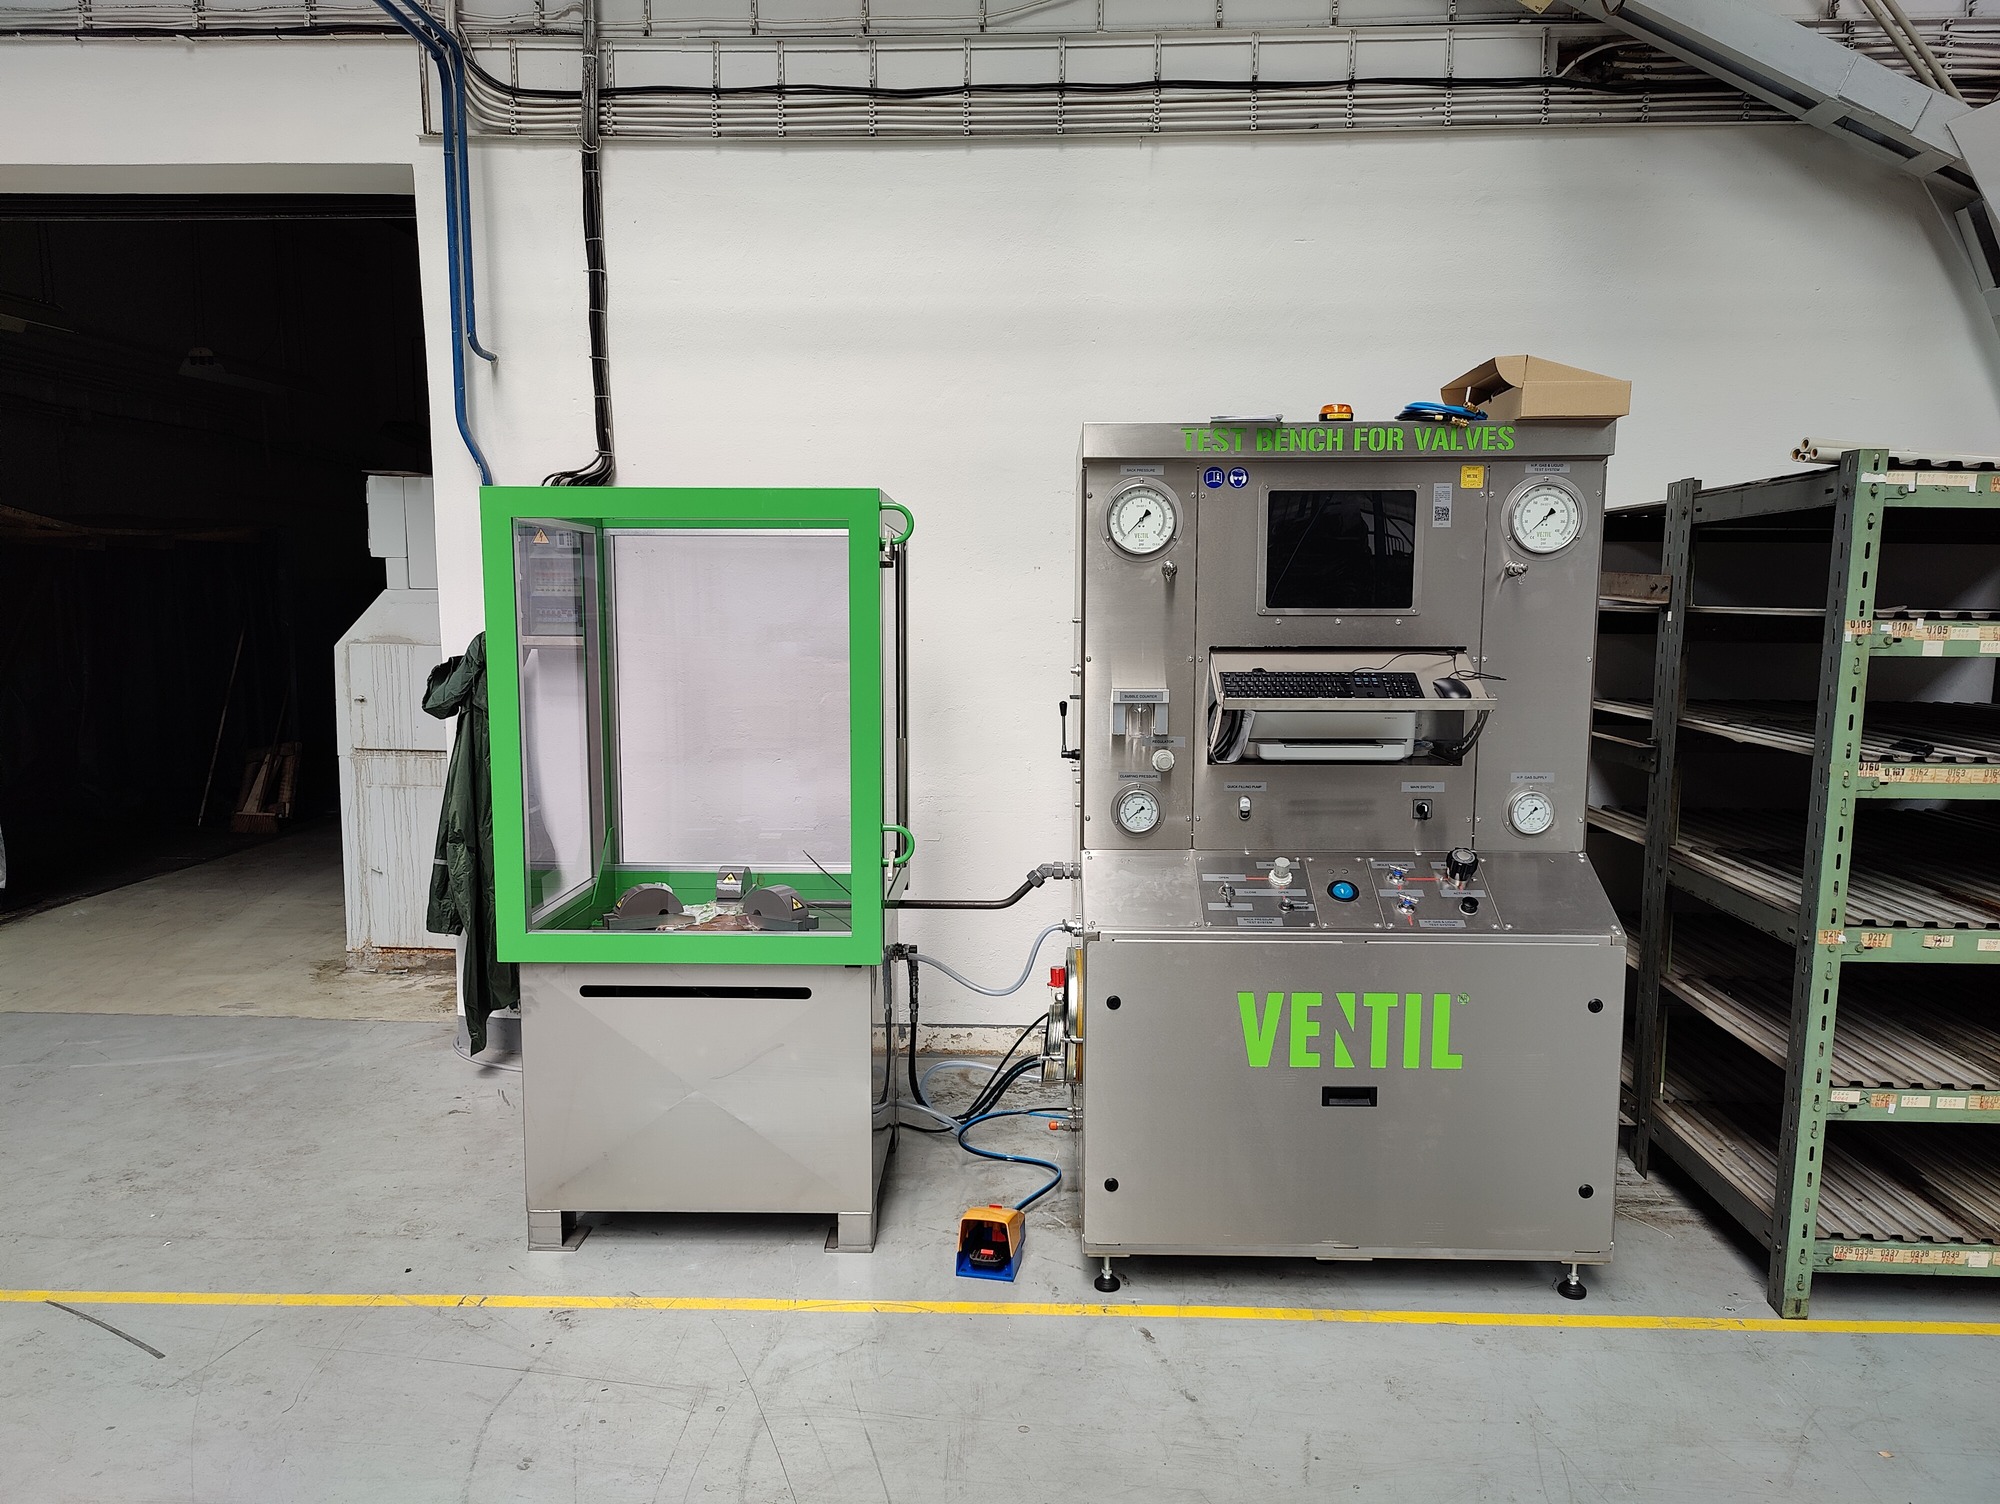
Vlastní zkušební stolice VENTIL pro armatury.Archivní fotografie
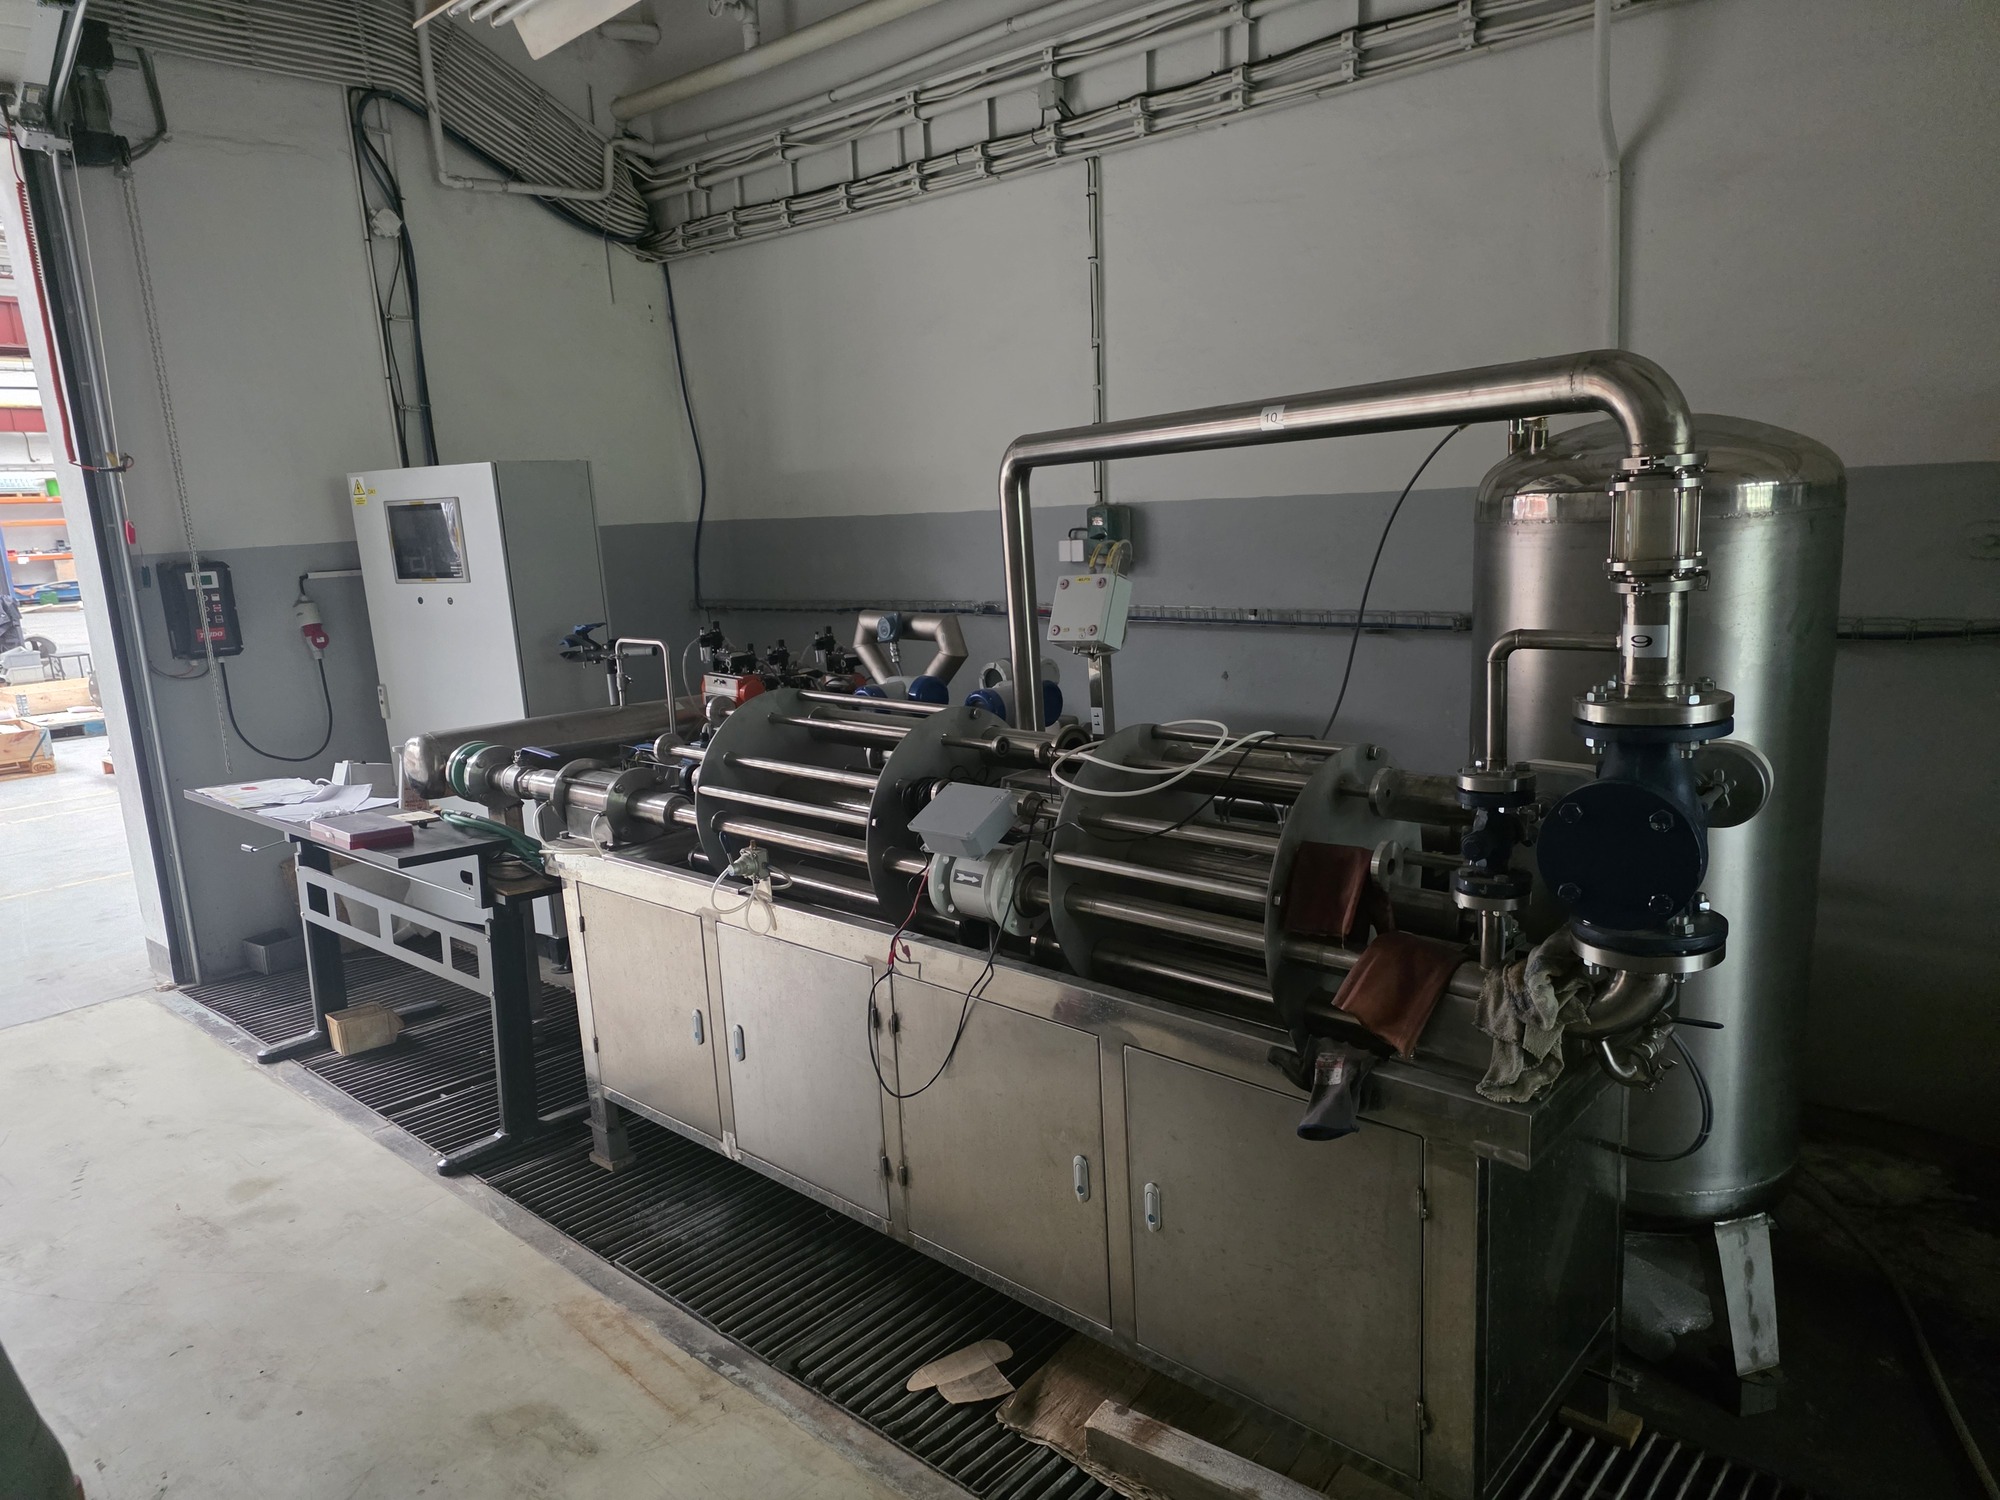
Vlastní kalibrační a zkušební linka pro průtokoměry.Archivní fotografie
Výroba a realizace
Výrobní vybavení podle operací.
Níže uvádíme vybavení používané pro jednotlivé operace. Konkrétní stroj, pracovní rozsah, manipulační kapacitu a odpovědného zhotovitele volíme a potvrzujeme nad výkresy a podmínkami zakázky.
Přířezy plechů, profilů, trubek a tyčí pro konstrukce, držáky, kryty, potrubní díly a obráběné součásti. Příprava respektuje následné svařování, obrábění i požadovaný stav povrchu.
Strojní vybavení a nástroje
Laserové řezání a tabulové nůžky pro vhodné plechové díly
Pásové pily pro profily, trubky a tyče
Přípravky pro upnutí, dorazy a vedení materiálu
Nástroje pro odjehlení a přípravu hran
Co rozhoduje při výběru
Volbu technologie určuje materiál, tloušťka, rozměry polotovaru, požadovaná přesnost a velikost série. U svařovaných dílů se řeší také tvar úkosu, čistota hrany a značení materiálu po rozdělení.
Výstup operace
Označené polotovary navázané na kusovník, s připravenými hranami a dohodnutou kontrolou rozměrů.
02
Laserové centrum: dělení, popis, čištění a svařování
Vlastní laserové centrum využíváme pro dělení materiálu podle výrobních dat, popis a značení dílů, čištění povrchů a svařování. Jednotlivé operace propojujeme s konstrukcí, přípravou výroby a navazující kompletací.
Strojní vybavení a nástroje
Laserové dělení obrysů, otvorů a perforací
Laserový popis a značení dílů podle schválených podkladů
Laserové čištění povrchů před další operací
Laserové svařování vhodných dílů a sestav
Co rozhoduje při výběru
Postup volíme podle materiálu, tloušťky, geometrie, přístupu k dílu a požadovaného výsledku. U popisu určujeme obsah, polohu a čitelnost značení; u čištění stav podkladu a u svařování přípravu spoje a způsob kontroly.
Výstup operace
Díly s dohodnutými rozměry, značením, povrchem nebo svarem a záznamy předepsaných kontrol.
03
Soustružení, frézování a dělové vrtání
Vyrábíme příruby, pouzdra, adaptéry, závitová připojení, tělesa a další díly podle výkresu. Vlastní dělové vrtání využíváme při výrobě teploměrných jímek pro hluboké otvory pro snímač. Funkční rozměry, dosedací plochy a návaznost na měřicí sestavu určují postup výroby i kontroly.
Strojní vybavení a nástroje
Univerzální soustruhy pro rotační součásti
CNC frézovací centrum a nástrojářské frézky
Radiální a sloupové vrtačky; vrtání, vystružování a závity
Vlastní dělové vrtání hlubokých otvorů pro výrobu teploměrných jímek
Upínací přípravky, měrky a prostředky pro kontrolu povrchu
Co rozhoduje při výběru
Výrobní postup vychází z geometrie, materiálu, tolerancí, drsnosti a velikosti série. U teploměrných jímek se vyjasní také průměr a hloubka otvoru, tloušťka stěny, ponor a uložení snímače. Rozměrové možnosti a kontrolní postup se potvrzují nad konkrétním výkresem.
Výstup operace
Obráběné díly a teploměrné jímky podle odsouhlaseného výkresu, identifikace materiálu a záznam sjednané kontroly rozměrů a povrchů.
04
Svařování a sestavování svařenců
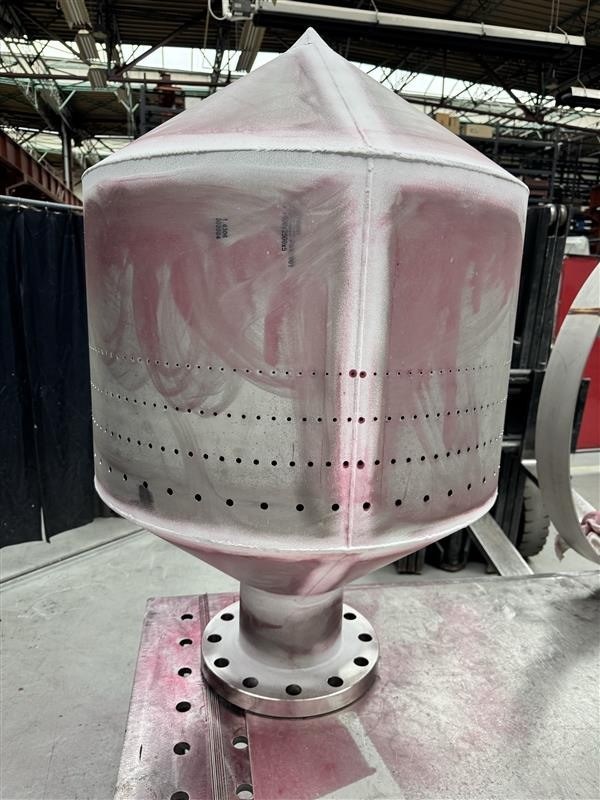
Ocelové a nerezové konstrukce, rámy, potrubní díly a technologické sestavy. Návrh spojů, pořadí operací a způsob upnutí mají omezit deformace a zachovat přístup k předepsané kontrole.
Strojní vybavení a nástroje
Svařovací zdroje pro TIG a MIG/MAG podle materiálu a spoje
Laserové svařování ve vlastním laserovém centru
Svařovací stoly, polohovadla a montážní přípravky
Prostředky pro ochranný plyn a ochranu kořene svaru, je-li potřebná
Měřidla svarů a prostředky pro předepsané průběžné kontroly
Co rozhoduje při výběru
Určuje se metoda, základní a přídavný materiál, rozsah postupu WPS, kvalifikace svářečů, svářečský dozor a plán kontrol. Požadavek na WPQR a rozsah NDT vychází z výrobku, jeho režimu a smluvního zadání.
Výstup operace
Svařenec s identifikací dílů a dohodnutou evidencí spojů, rozměrovou kontrolou a protokoly předepsaných zkoušek.
05
Montáž, ustavení a manipulace
Sestavení technologických uzlů, osazení armatur a přístrojů, montáž potrubí a zásahy do stávajícího provozu. Příprava zahrnuje přístup na místo, vazby na okolní zařízení a pořadí montáže.
Strojní vybavení a nástroje
Montážní přípravky, podpěry a prostředky pro ustavení
Vhodné zdvihací a vázací prostředky podle hmotnosti a přístupových podmínek
Ruční a mechanizované montážní nářadí
Momentové nářadí a měřicí prostředky pro předepsané spoje a ustavení
PRÜFTECHNIK OPTALIGN Smart EX pro laserové měření a ustavování souososti hřídelí
Co rozhoduje při výběru
Rozhodují hmotnost a těžiště sestavy, manipulační trasa, únosnost a přístupnost místa, požadované tolerance a podmínky provozu. Použité prostředky i odbornosti pracovníků se vybírají pro konkrétní montáž.
Výstup operace
Ustavený a připojený celek, kontrola montážních návazností a podklady pro funkční ověření a dokumentaci skutečného provedení.
06
Předúprava povrchu: pískování a mokré pískování
Před lakováním i při renovaci připravujeme povrch pískováním a mokrým pískováním. Odstraňujeme vhodným postupem nečistoty, korozní produkty a původní vrstvy podle stavu dílu a požadavků navazující povrchové úpravy. Přípravu doplňuje mechanické, laserové nebo elektrochemické čištění podle materiálu.
Strojní vybavení a nástroje
Pískování dílů a sestav
Mokré pískování pro předúpravu povrchu
Nástroje pro mechanické očištění a dokončení povrchu
Prostředky pro moření a pasivaci vhodných nerezových dílů
Elektrochemické čisticí zařízení, je-li vhodné pro daný výrobek
Povlakoměry a prostředky pro kontrolu podmínek aplikace ochranných vrstev
Co rozhoduje při výběru
Volbu postupu, abraziva a podmínek určuje materiál, geometrie, stav podkladu a požadovaná čistota a profil povrchu. Po mokrém procesu řešíme odstranění zbytků, vysušení a návaznost dalších operací, aby byl povrch připraven k aplikaci nátěru nebo prášku.
Výstup operace
Povrch v dohodnutém provedení, vizuální kontrola a případné záznamy o úpravě nebo tloušťce ochranné vrstvy.
07
Vlastní mokrá a prášková lakovna
Vlastní mokrá a prášková lakovna navazují na výrobu a předúpravu povrchu. Zajišťujeme povrchovou ochranu dílů, svařenců a konstrukcí podle požadovaného prostředí, vzhledu a návaznosti na montáž. Volbu nátěrového nebo práškového systému sjednáváme pro konkrétní výrobek.
Strojní vybavení a nástroje
Mokrá lakovna pro nanášení kapalných nátěrových hmot
Prášková lakovna pro aplikaci práškových povlaků
Prostředky pro maskování funkčních ploch, závitů a připojení
Povlakoměry a kontrola vzhledu a úplnosti povrchové úpravy
Co rozhoduje při výběru
Předem stanovíme materiál, rozměry a hmotnost dílu, korozní prostředí, odstín, strukturu a tloušťku vrstvy. Podle zvoleného systému určíme předúpravu, maskování, podmínky aplikace a vytvrzení. Výsledek se kontroluje podle sjednaných přejímacích kritérií.
Výstup operace
Díly s požadovanou povrchovou úpravou, kontrolou vzhledu a sjednaným záznamem tloušťky vrstvy, připravené pro montáž nebo expedici.
08
Rozměrová a materiálová kontrola
Ověření kritických rozměrů, označení, povrchu a materiálového provedení před navazující operací nebo předáním. Měřicí postup musí odpovídat tomu, co rozhoduje o funkci a přijetí dílu.
Strojní vybavení a nástroje
Posuvná měřidla, mikrometry, úchylkoměry a vhodné rozměrové měrky
Drsnoměry a povlakoměry podle předepsaného povrchu
XRF analyzátory pro vhodné aplikace PMI
Kalibrovaná měřidla a referenční prostředky podle měřené veličiny
Co rozhoduje při výběru
Rozhoduje tolerance, rozsah a požadovaná nejistota měření. U PMI se posuzuje vhodnost metody pro danou slitinu a sledované prvky; výsledek se přiřadí ke konkrétnímu dílu a materiálovému dokladu.
Výstup operace
Měřicí a kontrolní záznamy s identifikací kontrolovaného dílu, předepsanými kritérii a použitými prostředky v dohodnutém rozsahu.
09
Kalibrace průtoku, tlaku a teploty
Vlastní kalibrační linka pro průtokoměry, hydraulický kalibrátor tlaku a kalibrátor teploty tvoří zázemí pro kontrolu a kalibraci měřicí techniky. Ověřujeme chování přístroje ve sjednaných bodech a návaznost jeho výstupu. Na kalibraci navazují tlakové, těsnostní a funkční zkoušky armatur a technologických sestav podle zadání.
Strojní vybavení a nástroje
Vlastní kalibrační linka pro průtokoměry
Hydraulický kalibrátor tlaku pro kontrolu a kalibraci tlakových měřidel
Kalibrátor teploty pro kontrolu a kalibraci teplotních snímačů
Zkušební stolice pro armatury a tlakové sestavy
Elektrické kalibrátory, multimetry, zdroje a komunikátory pro ověření signálů
Co rozhoduje při výběru
Pro konkrétní přístroj se předem potvrdí měřená veličina, pracovní rozsah, médium, připojení, kalibrační body a požadovaný výstup. Zkušební postup doplní přejímací kritéria a případnou účast zákazníka. Je-li požadována akreditovaná kalibrace, sjedná se odpovídající rozsah s vhodnou laboratoří.
Výstup operace
Protokol s podmínkami, výsledkem a identifikací zkoušeného zařízení; případně kalibrační list nebo soubor záznamů pro FAT a uvedení do provozu.
Od výkresu na pracoviště
Kapacita je více než název stroje.
Díl a materiál
Rozměr polotovaru, jakost, tolerance, série a požadovaný povrch určují výrobní postup. Součástí přípravy musí být přípravky i kontroly.
Lidé a postupy
K zařízení patří obsluha, odborní pracovníci a použitelné postupy. Svařování, NDT, elektropráce i manipulace vyžadují rozdílnou odbornost.
Manipulace a termín
Přepravní rozměry, závěsné body, únosnost podlah, přístup a montážní postup mohou rozhodnout o proveditelnosti. Tyto podmínky prověřujeme před potvrzením termínu.
Vlastní kalibrační linka pro průtokoměry a referenční indukční měřidla DN 15 a DN 40 tvoří zázemí pro kontrolu a kalibraci průtokových přístrojů. Rozsah průtoku, požadovaná nejistota, připojení a vhodnost média se stanoví pro daný přístroj a konfiguraci.
Vlastní hydraulický kalibrátor tlaku používáme pro tlakové měřicí úlohy. Zadání určí tlakové body, přípustné médium, připojení a požadovaný výstup. Při kontrole se sleduje odezva přístroje a podle zadání také opakovatelnost a hystereze.
Hydraulický kalibrátor tlaku
Kontrola tlakoměrů a tlakových převodníků podle provedení
Kalibrátor teploty doplňuje zázemí pro kontrolu a kalibraci teplotních měřicích úloh. Postup volíme podle typu čidla nebo převodníku, rozsahu a způsobu zapojení. Při zadání rozlišíme kontrolu jednotlivého přístroje, simulaci signálu a ověření celé měřicí smyčky.
Kalibrátor teploty
Kontrola teplotních přístrojů podle typu a zapojení
Zázemí zahrnuje stolní multimetr Keithley DMM6500 a prostředky pro kontrolu vztlakových hladinoměrů. Simulace vstupu, kontrola výstupu a zkouška v provozní instalaci se rozlišují při zadání.
Keithley DMM6500
Kontrola vztlakových hladinoměrů
Zkušební lavice VENTIL VC25SRV
Lavice pro zkoušky otevíracího tlaku a těsnosti sedla pojistných ventilů kombinuje plyn a kapalinu s laserovým počítáním bublin. Dokumentovaný rozsah upínání je DN 15–250; tlak, médium a přípravky potvrzujeme pro konkrétní ventil. Výstupem je digitální zkušební protokol v dohodnutém rozsahu.
Vlastní laserový systém pro měření a ustavování souososti hřídelí používáme při montáži a servisu čerpadel, elektromotorů, převodovek a dalších rotačních strojů. Pomáhá vyhodnotit úhlovou i rovnoběžnou odchylku os a určit korekce ustavení soustrojí.
Laserové ustavování horizontálních a vertikálních strojů
Pošlete výkresy, provozní parametry nebo stručně popište, co potřebujete změnit. Projdeme technické návaznosti a navrhneme další postup pro přípravu nabídky. Chybějící údaje upřesníme společně.