Zadání a materiál
Před výrobou ověříme médium, tlak a teplotu, materiálové značky, geometrii spoje, rozměry, místo montáže a požadovanou jakost.
 PROJECTPoptat projekt ↗
Technologie / Výroba, montáž a renovace
Nabízíme komplexní svařování kovů a plastů od návrhu spoje a technologické přípravy po výrobu, montáž, opravy a kontroly. Metodu, materiál i rozsah dokumentace přizpůsobíme výrobku a jeho provozu.
Provozní souvislosti
Řešíme konstrukční i procesní potrubí, svařence, korozně odolné díly a plastové technologické sestavy. Vedle běžných obloukových a plastových metod připravujeme individuální řešení pro speciální materiály a technologie. Potřebný svařovací postup lze pro zakázku doplnit a kvalifikovat.
Technické priority
Před výrobou ověříme médium, tlak a teplotu, materiálové značky, geometrii spoje, rozměry, místo montáže a požadovanou jakost.
Pro každý typ spoje přiřadíme vhodný svařovací postup a personální kvalifikaci. Posuzují se materiálové skupiny, metoda, tloušťka, průměr, poloha, přídavný materiál a další podmínky použitelného dokladu.
Připravíme styčné plochy, ustavení a označení dílů; podle zakázky vedeme mapu svarů a vazbu na materiálové doklady. U plastů řešíme čistotu, kompatibilitu systému a podmínky svařovacího cyklu.
Přístup ke spojům se může po sestavení změnit. Kontrolní plán proto určí návaznost vizuálních a dalších nedestruktivních zkoušek na jednotlivé kroky výroby, opravy a závěrečné ověření.
U automatizovaného svařování koordinujeme polohu spoje, upnutí, dosah a přístup hořáku nebo bodovacích kleští. Návrh dráhy a pořadí svarů se ověřuje proti geometrii přípravku a předání dílu. Odladění na vzorcích navazuje na stanovený svařovací postup a kontrolní plán.
Před návrhem
Vymezíme v nabídce
Konkrétní rozsah a přejímací kritéria vycházejí z aplikace a smlouvy.
Spojování kovů a termoplastů
Rozsah nabídky vychází z požadovaného výrobku. Konkrétní postup, potřebné zařízení a kvalifikace se stanoví v technické přípravě zakázky.
Uhlíkové a nízkolegované oceli pro konstrukce, potrubí a technologické celky. Volba MMA, MAG nebo TIG podle spoje, přístupnosti a výrobního rozsahu.
Spojování austenitických nerezových ocelí, duplexních ocelí, vybraných niklových slitin a hliníkových materiálů. Příprava zahrnuje vhodný přídavný materiál, ochrannou atmosféru a tepelný režim.
Pro opakovanou výrobu nebo větší průřezy navrhneme vhodný způsob mechanizace, pořadí housenek a přípravu spoje. Podle zakázky lze řešit také svařování pod tavidlem nebo plazmovou technologií.
Laserový postup navrhneme pro vhodné materiály a geometrii dílu. Součástí přípravy je vyhodnocení přesnosti sestavení, přístupnosti a požadované jakosti svaru; podle potřeby se provede zkušební spoj.
PE, PP a PVDF potrubní systémy řešíme podle média, teploty a tlaku. Nabídka zahrnuje svařování natupo a nástrčné polyfuzní spojování, případně další způsob spojení vhodný pro zvolený systém.
Pro deskové výrobky, nádoby, vany, kanály a opravy navrhneme extruzní nebo horkovzdušný postup. Příprava rozlišuje PE, PP, PVC a PVDF, materiál přídavného drátu, stav povrchu a geometrii svaru.
Elektrotvarovky využíváme podle kompatibility konkrétního potrubního systému. Rozsah práce zahrnuje přípravu povrchu, fixaci, provedení cyklu podle tvarovky a kontrolu hotového spoje.
Pro atypické výrobky posoudíme i odporové, svorníkové, třecí, ultrazvukové, paprskové nebo speciální plastové spojování. Návrh zahrne vhodnost metody, potřebné zařízení, zkušební vzorek a způsob doložení výsledku.
Technologická příprava spoje
Připravíme zadání postupu, jeho technické proměnné, návaznost na kvalifikaci a předávací dokumentaci. Požadované schválení a případné zkoušky stanovíme podle výrobku a smlouvy.
01
Příprava rozlišuje oba spojované materiály, tloušťky, průměry a tvary svarových ploch. Lze řešit tupé, koutové, přeplátované, nástrčné i individuální spoje.
02
Stanoví se kořen, výplň a krycí vrstvy, zvolená metoda, přídavný materiál, ochranný plyn a potřebné procesní parametry. U plastů se připravuje odpovídající svařovací nebo fúzní cyklus.
03
Technologickou přípravu lze doplnit výměrami délek a objemů svarů a odhady spotřeby přídavného materiálu, plynu a pracovního času pro kalkulaci zakázky.
04
Dokumentace propojí postup s použitelným kvalifikačním dokladem, plánem kontrol a odpovědným schválením. Pracovní návrh se dopracuje podle výsledku technického přezkoumání nebo kvalifikační zkoušky.
05
Svařovací specifikace lze připravit česky, anglicky nebo německy. Jednotné zadání pomáhá udržet shodné technické údaje ve výstupních jazykových verzích.
Do nabídky zahrneme přípravu postupu, zkušební sestavu, zkoušky a koordinaci kvalifikace. Požadovaný rozsah stanovíme pro konkrétní aplikaci před zahájením výroby.
Projednat rozsah svařování ↗Podpůrné kvalifikační zázemí
WPQR dokládá kvalifikaci postupu, WPS stanovuje výrobní postup a osobní osvědčení vymezuje kvalifikaci svářeče. Při přípravě práce se tyto podklady propojí pro konkrétní spoj. Uvedené příklady popisují dosavadní podklady; nabídku lze rozšířit technickou přípravou a kvalifikací pro novou práci.
WPQR 533/01/2023
Výroba svařenců, podpěr, rámů a potrubních částí v rozsahu odpovídajícím materiálu a konstrukci spoje.
Postup navážeme na geometrii spoje, tloušťku, požadované mechanické vlastnosti a podmínky kontroly.
WPQR 05.653.478 / WPS F47
Nerezové potrubní a technologické díly s požadavkem na jakost kořene a stav povrchu po svařování.
Před výrobou stanovíme ochranu kořene, přídavný materiál, požadavek na čištění a rozsah kontroly svaru.
WPQR 401/02/2018
Potrubní a technologické díly z duplexní oceli s postupem vybraným pro konkrétní materiál a tepelný režim.
Rozsah pro tupý spoj se neposuzuje pouze podle materiálové značky; zahrnuje také přídavný materiál, tepelný příkon, polohu a provedení spoje.
WPQR 401/1/2018
Speciální korozně odolné díly, u nichž se postup vybírá podle slitiny, provozního média a konkrétního spoje.
Rozměry odpovídají dvěma členům konkrétního koutového spoje; nabídku upřesníme podle výrobního výkresu.
Osobní osvědčení základního kurzu ZK 11 P 3
Dílenské a montážní spojování PE potrubí s přípravou čel, ustavením a řízeným svařovacím cyklem podle systému.
Pro práce vyžadující vyšší kvalifikaci se předem stanoví odpovídající kvalifikační doklad a podmínky postupu.
Osobní osvědčení základního kurzu ZK 16 P 3
Napojování a opravy PE potrubí elektrotvarovkami včetně přípravy povrchu, fixace spoje a záznamu svařovacího cyklu podle zakázky.
Materiálovou kompatibilitu a rozměry ověříme podle výrobce systému; při požadavku na vyšší kvalifikaci doplníme odpovídající doložení.
Osobní osvědčení základního kurzu ZK 15 P 2
Výroba a úpravy rozvodů z PP, návaznosti na armatury a technologická zařízení a dohodnuté zkoušky hotové sestavy.
Postup, přípravu spojů a podmínky svařování stanovíme podle materiálu a systému; vyšší kvalifikaci zajistíme tam, kde ji vyžaduje aplikace.
Osobní kvalifikace svářeče termoplastů podle EN 13067
Svařování PE deskových dílů a technologických sestav s přípravou drážky a řízením předehřevu a extruze.
Geometrie spoje, výpočtové podmínky výrobku a požadované ověření postupu se stanoví před výrobou.
Související zkušenosti
Projekt 526 · Manipulace a automatizace
Místo instalace: Mladá Boleslav, Česko · 2023–2025
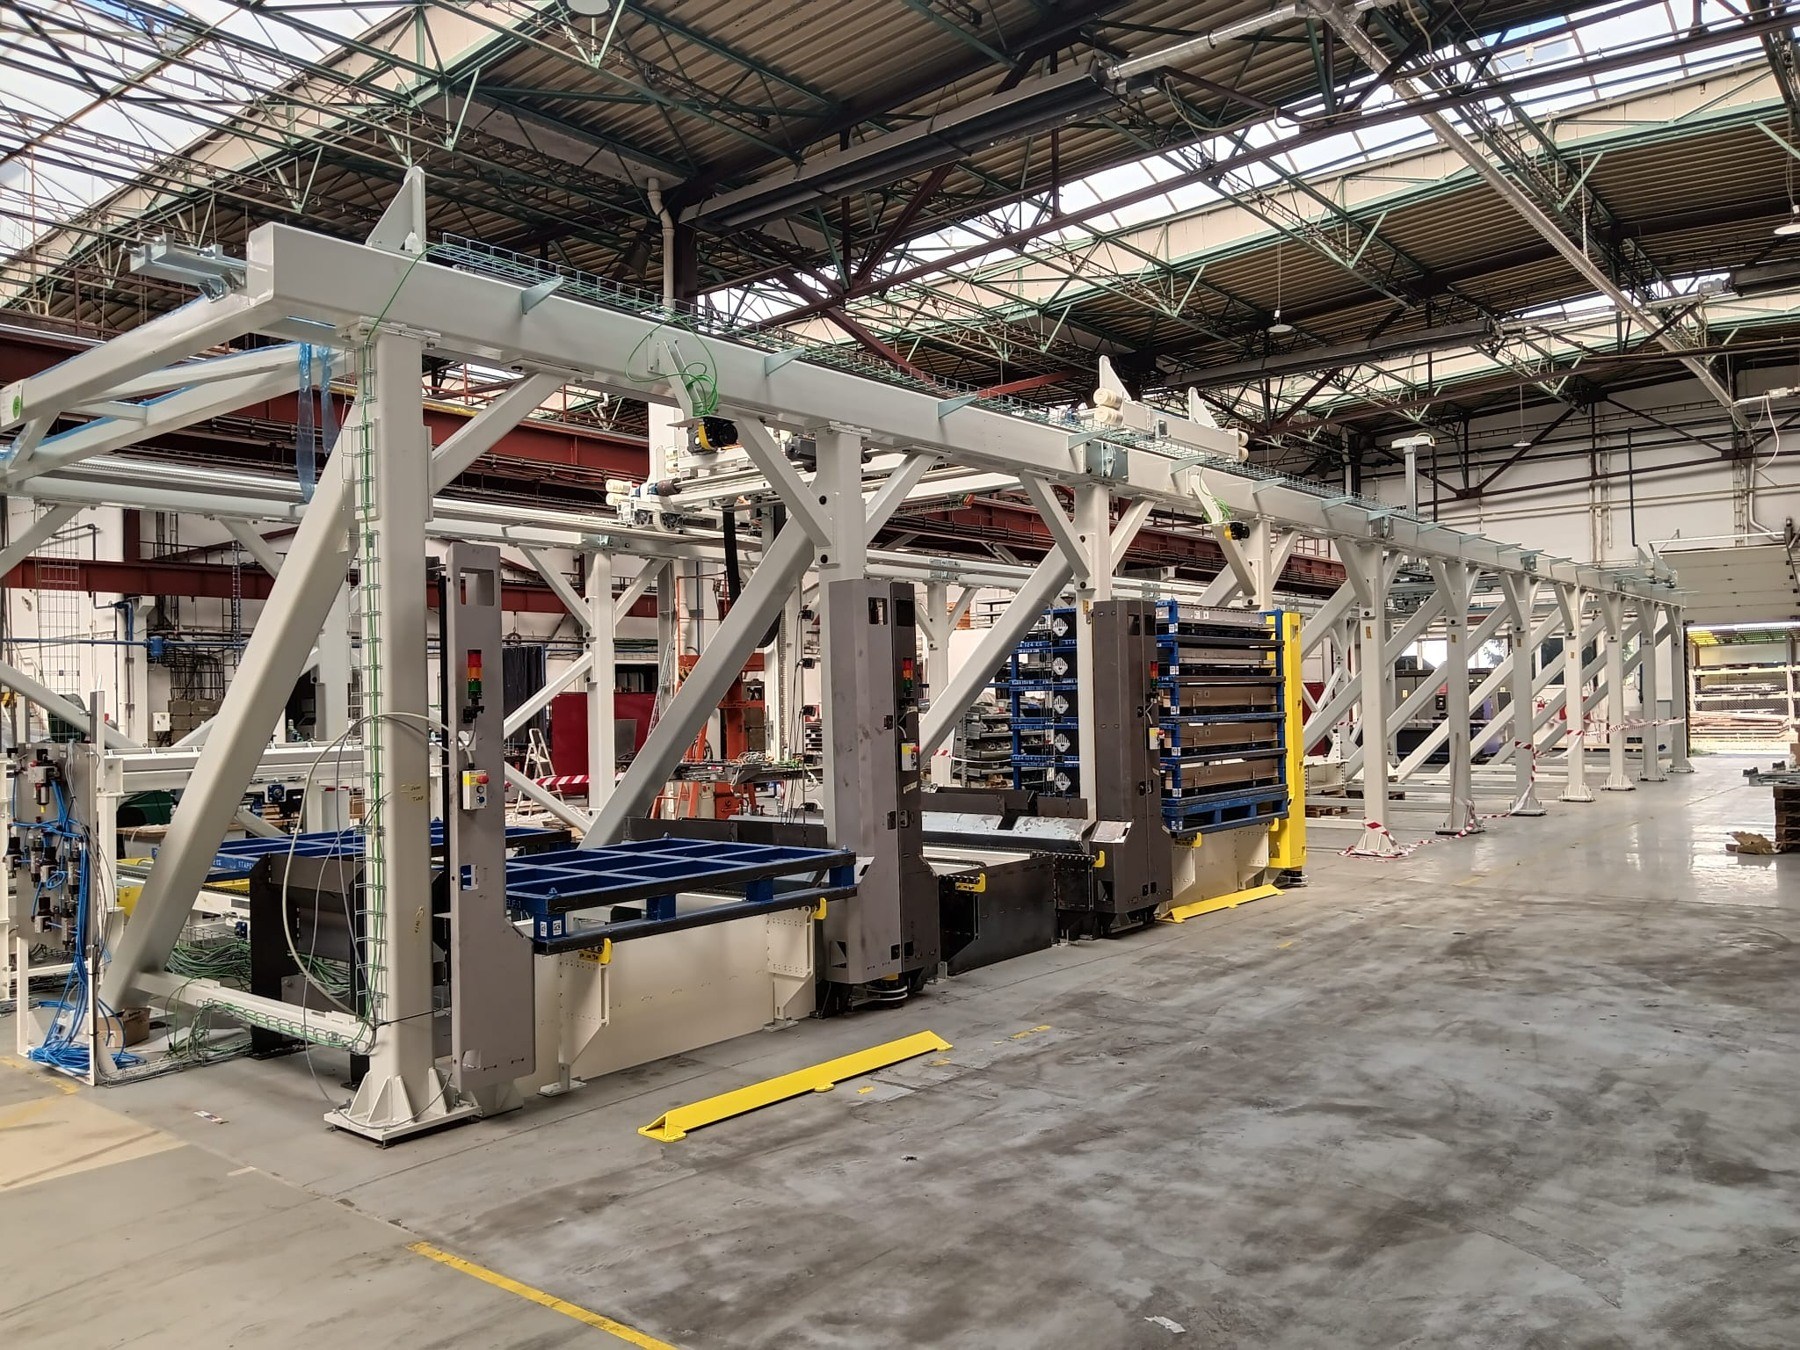
Dva portálové manipulátory, dopravníkové vazby a řízení toku baterií pro automobilovou výrobu v Mladé Boleslavi. Reference zahrnuje předané projekční a dílčí dodávkové etapy.
Širší projektové portfolioProjektové a dílčí dodávkové etapy
Projekt 667 · Rekonstrukce technologií
Místo instalace: Lovosice, Česko · 2024
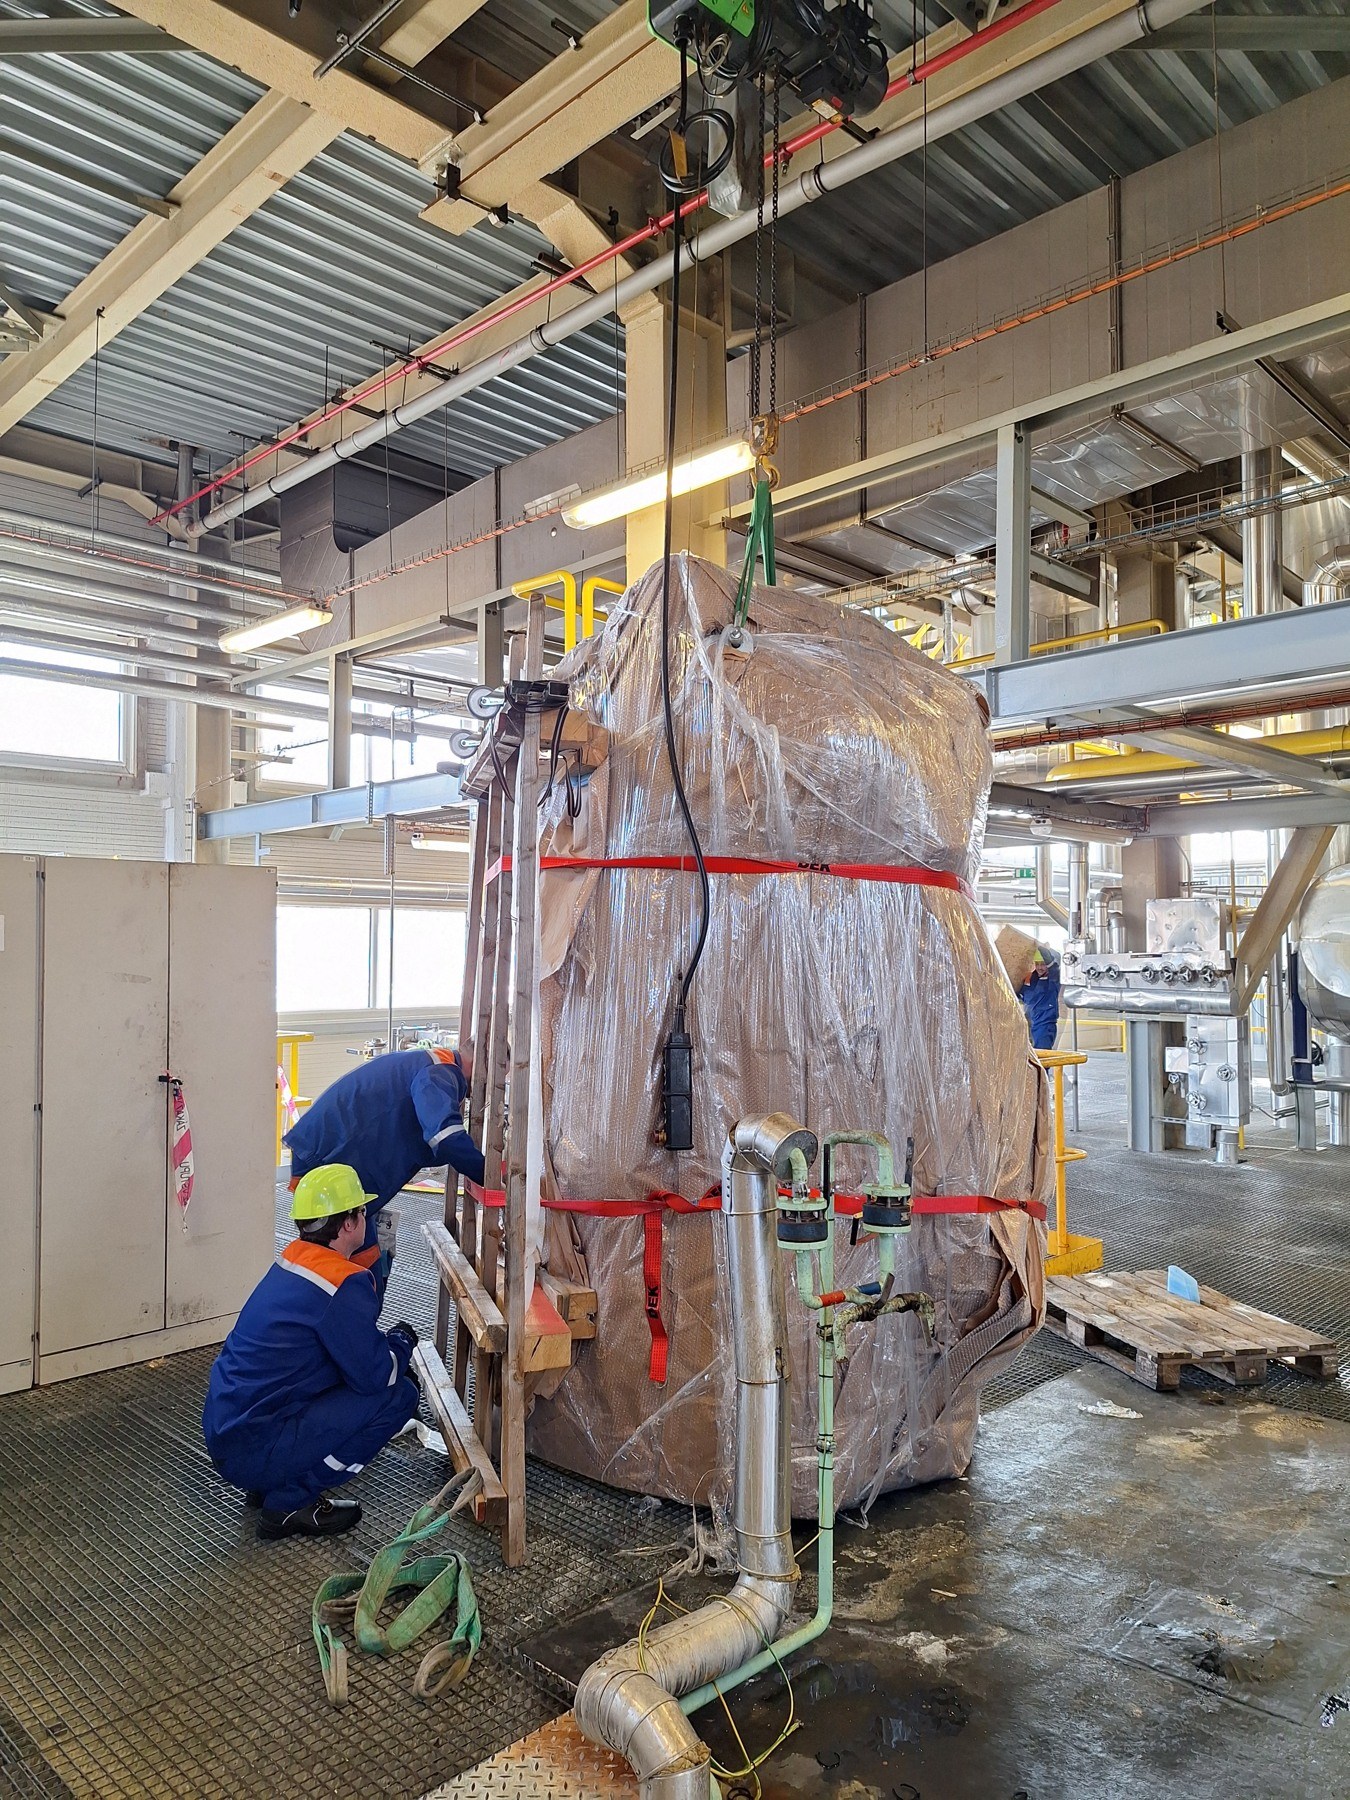
Výměna reaktoru 3,9 m³ na plošině +6 m, s montáží míchadla a úpravou 15 potrubních větví.
Širší projektové portfolioVýměna, montáž a napojení technologie
Projekt 741 · Rekonstrukce technologií
Lokalita: Pardubice, Česko · 2025
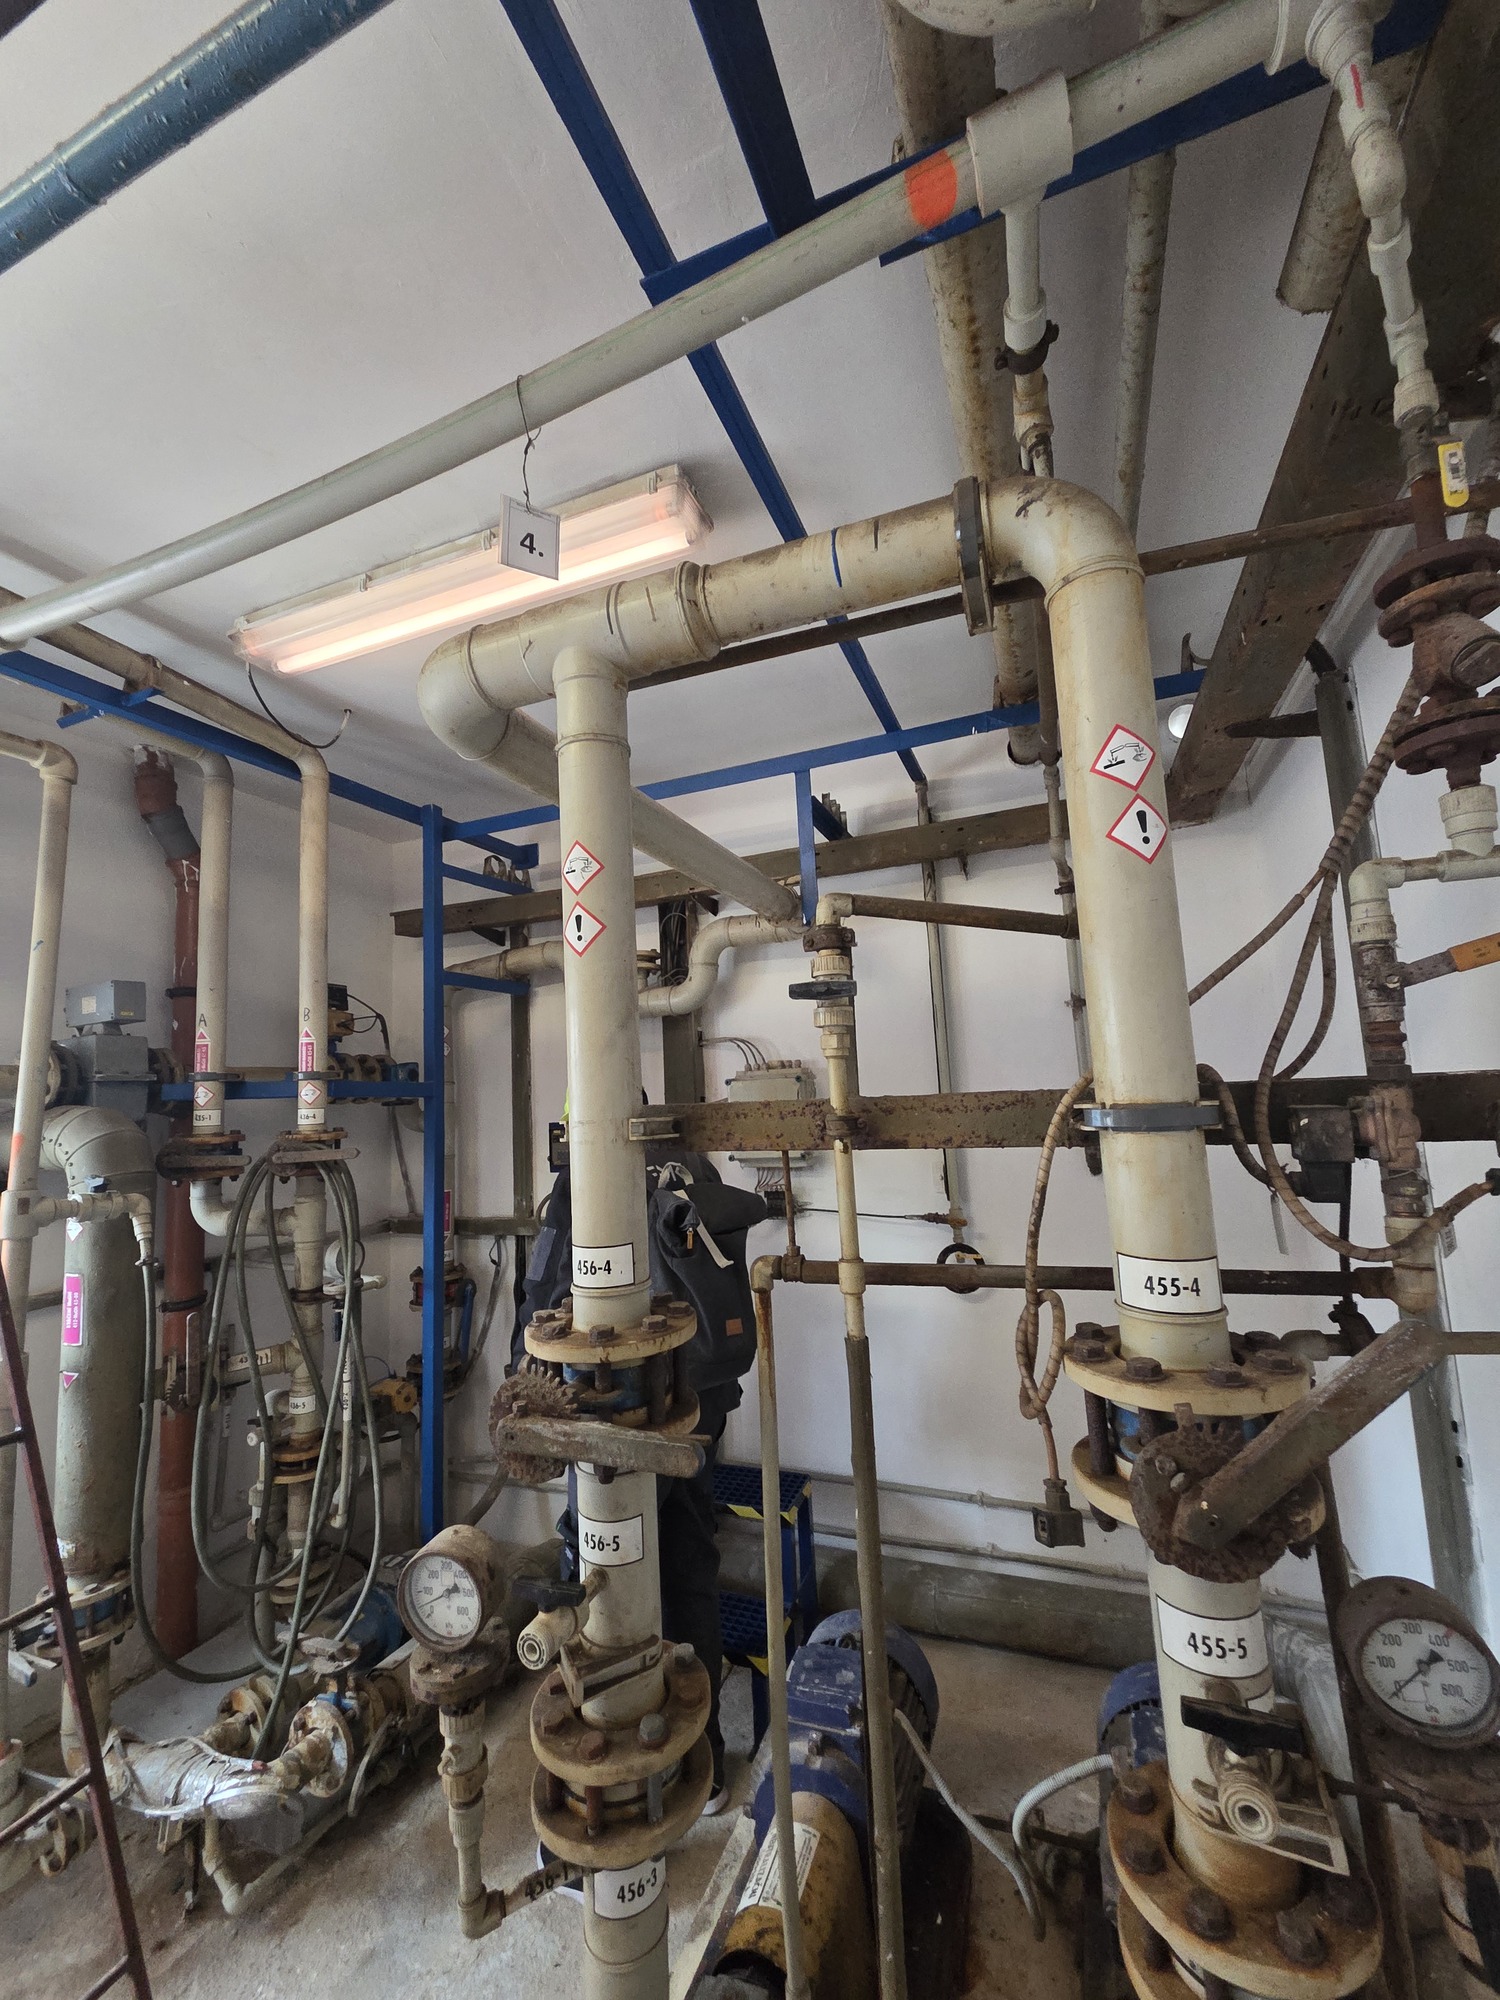
Předané dílčí etapy provizorního skladování HCl: projekt, instalace, napojení a proškolení obsluhy.
Širší projektové portfolioDílčí projektové a instalační etapy
Návaznost profesí
Navazující technologie
Váš další projekt
Pošlete výkresy, provozní parametry nebo stručně popište, co potřebujete změnit. Projdeme technické návaznosti a navrhneme další postup pro přípravu nabídky. Chybějící údaje upřesníme společně.
Projednat zadání ↗Připravit technické zadání →+420 731 771 147info@emkoproject.cz